


Správy z priemyslu
Domov / Správy / Správy z priemyslu / Päťosové portálové CNC: Kompletná príručka pre kupujúceho pre presné obrábanie vo veľkom meradle
Päťosové portálové CNC: Kompletná príručka pre kupujúceho pre presné obrábanie vo veľkom meradle
 2026.09.16
 Správy z priemyslu
Keď do vašej dielne dorazí 3-metrový letecký rám, stratégia obrábania nie je len o rýchlosti vretena. Ide o to, či jedno upnutie dokáže udržať toleranciu po celej dĺžke dielu. Päťosový portálový CNC stroj odpovedá na túto otázku kombináciou veľkého mostového rámu s piatimi osami simultánneho pohybu.
Prvý záver: päťosové portálové CNC je najpraktickejší spôsob obrábania veľkých, zložitých obrobkov v jednom nastavení. Menej manipulácií znamená lepšiu presnosť, nižšie náklady na prípravky a kratší celkový čas cyklu. Zvyšok tohto článku vysvetľuje, ako štruktúra funguje, na ktorých špecifikáciách záleží a kde si táto trieda strojov zarába na svoje udržanie.
Čo je päťosový portálový CNC stroj?
Portálový stroj je postavený okolo dvoch stĺpov namontovaných na podlahe, ktoré nesú priečny nosník. Hlava vretena jazdí na nosníku, zatiaľ čo obrobok sedí na stole medzi stĺpmi. V porovnaní s vertikálnym obrábacím centrom s C-rámom ponúka portálový dizajn oveľa vyššiu tuhosť na jednotku ceny, keď pracovná plocha presahuje zhruba 2 metre.
Časť "5 osí" znamená tri lineárne osi (X, Y, Z) plus dve rotačné osi. Vo väčšine päťosových konfigurácií portálov sú rotačné osi os A (naklonenie okolo X) a os C (rotácia okolo Z) zabudované do hlavy vretena. Niektoré konštrukcie namiesto toho umiestňujú rotačné osi na stôl, čo je lepšie pre extrémne ťažké obrobky.
Pochopenie rozdielu bude jednoduchšie, ak začnete základy portálového obrábacieho centra a potom porovnajte možnosti štýlu hlavy.
Na nasledujúcom obrázku sú znázornené typické konštrukčné moduly päťosového portálového CNC stroja.
Päťosové, 3 2 alebo trojosové: Prispôsobenie pohybu dielu
Nie každý veľký diel potrebuje simultánne päťosové obrábanie. Mnohé prizmatické diely perfektne zvládne trojosový portál alebo 3 2 polohová hlava. Rozhodnutie závisí od toho, na koľko strán potrebujete dosiahnuť, či sú povrchy tvarované a ako často si môžete dovoliť opätovné upnutie.
| Schopnosť | 3-osový portál | 3 2 polohové | 5-osové simultánne |
|---|---|---|---|
| Nastavenie pre päťstrannú časť | 4–6 | 2–3 | 1 |
| Šikmé otvory a porty | Manuálne indexovanie | áno | áno |
| Komplexné 3D kontúrovanie | Obmedzené | Stupňovité zakončenie | Jednoprechodové zakončenie |
| Programátorské úsilie | Nízka | Stredná | Vysoká |
| Relatívna investícia | Nízkaest | Stred | Vysokáest |
Nastavenie potrebné pre typický päťstranný veľký diel
Ilustratívne porovnanie; skutočný počet nastavení závisí od geometrie dielu a konfigurácie stroja.
Praktické riešenie: ak sú vaše diely väčšinou ploché s občasnými šikmými otvormi, portál 3 2 šetrí peniaze a znižuje riziko programovania. Ak obrábate lopatky turbín, obežné kolesá, vložky do foriem so zloženými krivkami alebo diely s ťažko dostupnými zárezmi, súčasný päťosový pohyb je jediný spôsob, ako ich efektívne dokončiť.
Kľúčové špecifikácie, ktoré je potrebné skontrolovať pred nákupom
Pracovná obálka a stôl
Vzdialenosť medzi stĺpmi určuje maximálnu šírku obrobku. Pohyb osi Y definuje hĺbku, ktorú môžete dosiahnuť z prednej časti stola, a pohyb osi Z ovláda maximálnu výšku dielu plus dĺžku nástroja. Vždy odmerajte prípravok aj do obálky, nielen časť.
- Posuv osi X: normálne 3 až 12 m pre portálové stroje
- Vzdialenosť medzi stĺpmi: zvoľte o 300–500 mm širšiu ako váš najväčší osvedčený obrobok
- Zaťaženie stola: overte ho so skutočným obrobkom plus hmotnosťou upínadla
Výkon vretena
Výkon vretena a krútiaci moment rozhodujú o tom, koľko materiálu môžete odstrániť na jeden prechod. Vreteno s 10 000 – 15 000 otáčkami za minútu s výkonom 30 – 60 kW pokrýva väčšinu hliníkových aplikácií v leteckom priemysle a formovacích oceliach. Pre titán alebo Inconel hľadajte nižšie otáčky s vyšším krútiacim momentom a robustné rozhranie HSK alebo Capto.
Konfigurácia osi a rotačná hlava
Skontrolujte, či sú rotačné osi vidlicové, otočné alebo stolové. Vidlicové hlavy sú bežné pre súčasnú prácu v piatich osiach, pretože umožňujú lepší dosah nástroja a menšie zasahovanie do priečneho nosníka. Pre veľmi ťažké obrobky môže byť bezpečnejšou voľbou stolový dizajn s B/C rotačnými osami.
Ovládanie a CAM kompatibilita
Päťosové portálové stroje závisia od schopnosti CNC zvládnuť kinematickú transformáciu, riadenie bodu v strede nástroja (TCP) a predchádzanie kolíziám. Postprocesor CAM musí zodpovedať presnej kinematike hlavy. Pred podpísaním objednávky požiadajte staviteľa o zoznam postprocesora.
Kde sa to oplatí: Aplikácie, ktoré potrebujú päťosový portál
Päťosový portálový CNC nie je stroj na všeobecné použitie. Zarába si na svoje náklady, keď je pracovný obal veľký, súčiastka je zložitá a opätovné upnutie je drahé alebo riskantné. V dopyte dominujú tri aplikačné skupiny.
Letectvo a obrana
Monolitické hliníkové rámy, rebrá krídel, nosníky a prepážky kombinujú dlhé rozmery s tenkými stenami a päťstranným opracovaním. Portálová konštrukcia podporuje dlhú os X, zatiaľ čo otočná hlava dosahuje uhlové vrecká bez premiestňovania dielu. Jedno nastavenie tiež znižuje geometrickú chybu medzi prvkami.
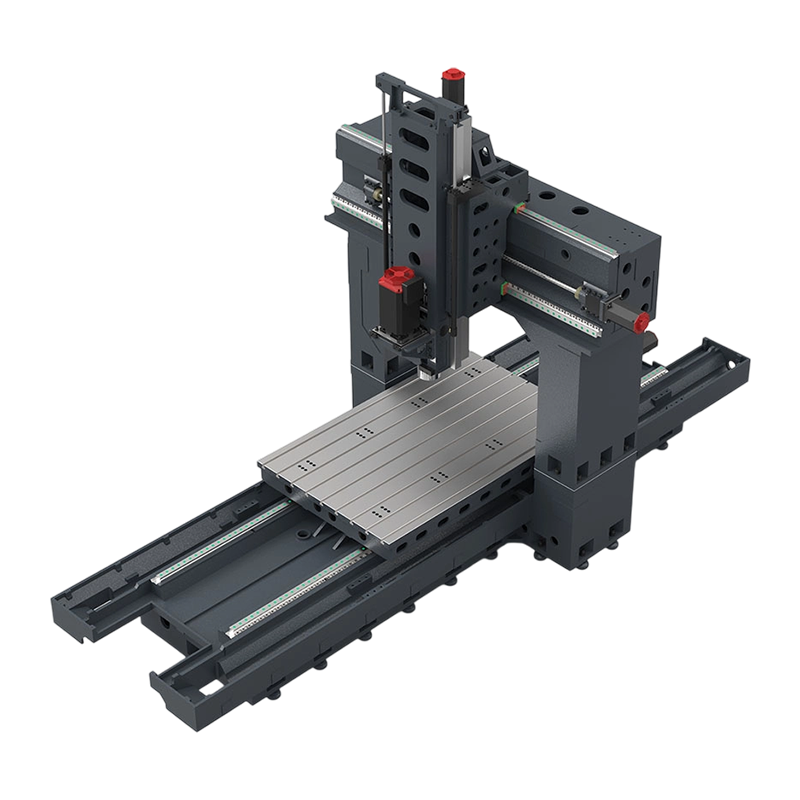 PL2518 Portálové obrábacie centrum pre veľké konštrukčné diely Tento päťosový portálový stroj vyhovuje dlhým hliníkovým komponentom a širokým povrchom matrice, ponúka veľký pracovný priestor a zvýšený výkon vretena. Jeho prístupný stôl a inteligentné ovládacie prvky skracujú čas nastavenia a zároveň zlepšujú efektivitu dokončovania. Zobraziť produkt →
Výroba veľkých foriem a foriem
Automobilové formy na vonkajšie panely, veľké vstrekovacie formy na plasty a nástroje na tlakové liatie vyžadujú nepretržitú povrchovú úpravu na širokých plochách. Päťosový portál udržuje nástroj kolmo na povrch, čím sa dosahuje lepšia povrchová úprava a rezanie je oveľa menej ručné leštenie. Ten istý stroj si poradí s grafitovými elektródami, ak je vybavený vhodným vretenom a odsávaním prachu.
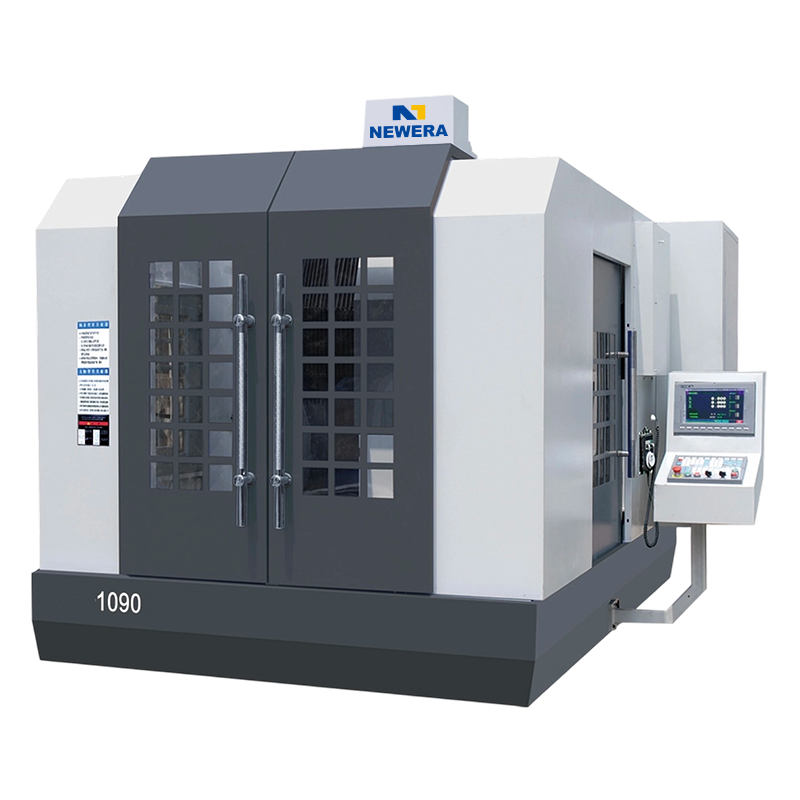 NE1090 CNC portálová frézka pre nadrozmerné obrobky Táto portálová fréza, postavená pre veľké formy a puzdrá mimo hraníc vertikálneho obrábacieho centra, využíva liatinovú konštrukciu a vysokorýchlostné keramické ložiská pre tuhosť a presnosť. Jeho hlboký dosah osi Z zvláda dutiny, do ktorých iné stroje nemajú prístup. Zobraziť produkt →
Energetika, železničná a ťažká technika
Formy lopatiek veterných turbín, skrine plynových turbín, podvozkové rámy pre železničné vozne a veľké prevodovky často prekračujú limity vertikálneho obrábacieho centra. V týchto prípadoch otvorený stôl portálu a veľká os Z umožňujú vretenu prístup do hlbokých dutín, kam stroj s C-rámom jednoducho nedosiahne.
Bežné chyby pri špecifikovaní päťosového portálu
- Zaostrenie iba na dráhu X/Y/Z a ignorovanie výšky priečneho lúča. Časť sa môže zmestiť na stôl, ale pri naklonení hlavy stále koliduje s lúčom.
- Zabúdame, že rotačné osi potrebujú nielen rýchlosť, ale aj krútiaci moment. Mnoho päťosových hláv vyzerá na papieri rýchlo, ale nedokáže udržať ťažký nástroj v šikmom reze.
- Podcenenie krivky učenia sa programovania. Simultánne päťosové obrábanie si vyžaduje zručnosti CAM, disciplínu nastavenia a simulačné návyky, ktoré trojosové dielne nemajú.
- Zanedbanie dĺžky nástroja a vôle držiaka nástroja. Otočná hlava pridáva fyzickú veľkosť, ktorá mení minimálny dosah a najnižšiu polohu Z.
- Prispôsobenie vretena materiálu len čiastočne — bez ohľadu na upevnenie a tlmenie. Dlhé tenké steny na veľkých dieloch môžu vytvárať chvenie, ktoré nedokáže vyriešiť žiadna modernizácia vretena.
Často kladené otázky o päťosom portálovom CNC
Q1: Na čo sa používa 5-osový portálový CNC stroj?
Používa sa pre veľké obrobky, ktoré potrebujú päťstranné alebo obrysové obrábanie v jednom nastavení – typicky letecké konštrukčné diely, veľké bloky foriem a lisovníc a energetické komponenty. Portálový rám poskytuje tuhosť potrebnú na udržanie presnosti na dlhých cestách.
Q2: Koľko stojí 5-osový portálový CNC stroj?
Cena závisí od pracovnej obálky, výkonu vretena, konfigurácie rotačnej osi a riadiaceho systému. Žiadne dva citáty nie sú rovnaké. Správny prístup je špecifikovať svoju najväčšiu časť a požiadať výrobcu, aby okolo nej nakonfiguroval stroj.
Q3: Aký je rozdiel medzi 5-osovým portálom a 5-osovým vertikálnym obrábacím centrom?
VMC má C-rám s vretenom namontovaným nad stolom v jednom liatom stĺpe. Portál má dva stĺpy nesúce priečny nosník, čo zvyšuje tuhosť a umožňuje oveľa dlhší pohyb v osi X. Portál sa zvyčajne uprednostňuje, keď časť presahuje 2 metre.
Q4: Akú presnosť môže udržať 5-osový portálový CNC?
Presnosť závisí od kompenzácie, tepelnej kontroly a spätnej väzby stupnice. Správne špecifikovaný stroj dokáže udržať polohu v rozsahu niekoľkých stotín milimetra, a preto je vhodný pre formy a presnú výrobu. Výrobca by mal poskytnúť údaje o presnosti namerané v celom objeme, nielen v jednom bode.
Otázka 5: Môže byť 3-osový portálový CNC modernizovaný na päťosový neskôr?
Dodatočná montáž rotačnej hlavy alebo stola je možná, keď sú riadiaci systém a pohony kompatibilné, ale náklady na inžinierstvo sa často blížia nákladom na nový stroj. Väčšina firiem volí päťosovú verziu vtedy, keď 3-osový stroj už nestačí.
Q6: Akú údržbu potrebuje portálové obrábacie centrum?
Údržba sa zameriava na mazanie vodiacich dráh, spätné čistenie stupnice, chladenie vretena a kontrolu tesnení rotačnej hlavy. Pretože portál má dlhú os X, pravidelné kontroly nivelácie sú tiež dôležité, aby sa predišlo posunu presnosti v priebehu času.


Ak máte záujem o naše produkty, kontaktujte nás.
KONTAKTNÉ ÚDAJE
Nantong New Era Technology Co., LTD
- Päťhviezdičkový priemyselný park, okres Chongchuan, mesto Nantong, provincia Ťiang-su, Čína
- TEL:+86-19851302688
- E-Mail: [email protected]
Produkty
Rýchly odkaz
Mobilný terminál
NANTONG NEW ERA TECHNOLOGY CO., LTD Všetky práva vyhradené. Výrobcovia CNC obrábacích centier Čínska továreň na obrábacie centrá
