


Správy z priemyslu
Sprievodca výberom CNC EDM stroja na hĺbenie
 2026.07.23
 Správy z priemyslu
Sprievodca výberom
Čo je a EDM stroj na hĺbenie
A Sinker EDM stroj tvaruje obrobok spúšťaním vytvorenej elektródy do materiálu, zatiaľ čo rýchly rad elektrických iskier eroduje povrch tak, aby zodpovedal geometrii elektródy. Tento proces, všeobecne nazývaný EDM hĺbenie, odstraňuje materiál riadenou eróziou iskier a nie reznou silou, čo je dôvod, prečo tvrdosť má malý vplyv na výkon EDM stroja EDM. Elektróda a obrobok sú ponorené v dielektrickej kvapaline a každá iskra odstraňuje malé množstvo materiálu, kým hotová dutina nezrkadlí tvar elektródy.
Zápustkový hĺbiaci stroj, niekedy nazývaný baranidlo EDM, je štandardným nástrojom na výrobu dutín foriem, výtlačkov a iných zložitých vnútorných geometrií, ktoré je ťažké alebo nemožné dosiahnuť pomocou rotujúceho rezného nástroja. Moderné CNC hĺbiace EDM pridáva k tomuto základnému procesu programovateľné riadenie osí a orbitálne cykly, čo je dôvod, prečo väčšina súčasných EDM strojov nakupuje skôr CNC ako manuálne ovládané jednotky.
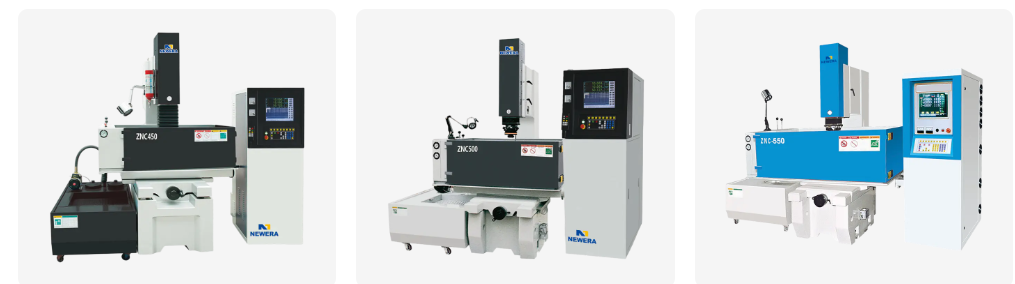
Ako EDM Die Sinking funguje
Cyklus iskrovej erózie
Odstraňovanie materiálu prebieha prostredníctvom tisícok jednotlivých elektrických výbojov každú sekundu, pričom každý z nich odparí mikroskopické množstvo materiálu z elektródy aj z obrobku. Pretože elektróda sa počas tohto cyklu tiež opotrebováva, nastavenia materiálu elektródy a výboja sa vyberajú spoločne, aby sa vyrovnala rýchlosť odstraňovania s tým, koľko tvaru elektródy je potrebné zachovať pri dokončovacom prechode.
Úloha dielektrickej kvapaliny
Dielektrická kvapalina, zvyčajne špecializovaný olej, vyplní medzeru medzi elektródou a obrobkom, izoluje medzeru, kým sa napätie nevytvorí natoľko, aby vyvolalo iskru, a potom spláchne erodované úlomky. Dôsledná cirkulácia tekutiny a filtrácia bráni tomu, aby tieto nečistoty interferovali s neskorším vypúšťaním, čo je súčasťou toho, prečo na konštrukcii nádrže a filtračnej kapacite záleží rovnako ako na samotnom generátore.
Materiály, ktoré sa bežne opracúvajú pomocou EDM s ponorným strojom
Pretože EDM odstraňuje materiál skôr elektricky ako mechanicky, môže byť vo všeobecnosti obrábaný akýkoľvek elektricky vodivý materiál bez ohľadu na tvrdosť alebo húževnatosť. V tabuľke nižšie sú uvedené materiály, ktoré sa často spárujú s EDM strojom.
| Materiál | Typický rozsah tvrdosti | Obrobiteľnosť s Sinker EDM | Bežné použitie |
|---|---|---|---|
| Kalená nástrojová oceľ | Až 60 až 65 HRC | Nie je ovplyvnená tvrdosťou, pretože odstránenie je tepelné a elektrické | Dutiny vstrekovacej formy |
| Zliatina titánu | Stredná tvrdosť, vysoká húževnatosť | Obrobiteľné napriek húževnatosti, ktorá je výzvou pre rezné nástroje | Letecké a medicínske komponenty |
| Karbid volfrámu | Veľmi vysoká tvrdosť | Obrobiteľné iskrovou eróziou, kde samotné brúsenie je pomalé | Vložky rezných nástrojov a diely podliehajúce opotrebovaniu |
| Vodivá keramika | Vysoká tvrdosť, krehkosť | Opracovateľné, ak sú elektricky vodivé | Špeciálne komponenty odolné voči opotrebovaniu |
| Nerezová oceľ | Stredná až vysoká tvrdosť | Dobrá všeobecná opracovateľnosť | Lekárske a potravinárske náradie |
Použitie materiálu elektród na lisovacom stroji
Výber materiálu elektród ovplyvňuje rýchlosť opotrebovania, dosiahnuteľnú povrchovú úpravu a to, ako dobre sa jemné detaily prenesú do dutiny. Nižšie uvedená tabuľka ukazuje všeobecný vzor použitia pre bežné elektródové materiály na EDM stroji.
Sinker EDM v porovnaní s drôtovým EDM a CNC frézovaním
Sinker EDM je jedným z niekoľkých spôsobov, ako vytvoriť presnú dutinu alebo prvok, a jeho porovnanie s drôtovým EDM a CNC frézovaním pomáha objasniť, kde sa EDM stroj na hĺbenie hodí najlepšie. Radarová tabuľka nižšie uvádza päť praktických atribútov pre všetky tri metódy.
- Sinker EDM
- Drôtové EDM
- CNC frézovanie
Rýchlosť odstraňovania materiálu podľa nastavenia vybíjacieho prúdu
Zvýšenie výbojového prúdu na EDM stroji urýchľuje odstraňovanie materiálu, ale tiež mení povrchovú úpravu a opotrebovanie elektródy, čo je dôvod, prečo hrubovacie a dokončovacie priechody zvyčajne prebiehajú pri rôznych nastaveniach. Čiarový graf nižšie znázorňuje všeobecný vzťah medzi vybíjacím prúdom a relatívnou rýchlosťou odstraňovania.
Typická povrchová úprava vo fáze obrábania
Povrchová úprava na EDM stroji sa zlepšuje, keď proces prechádza od hrubovania cez postupne jemnejšie dokončovacie priechody. Tabuľka nižšie ukazuje všeobecnú hodnotu Ra, meranú v mikrometroch, spojenú s každým stupňom.
Odkaz na triedu a špecifikáciu stroja
Prispôsobenie veľkosti pracovnej nádrže a hmotnosti elektródy najväčšiemu bloku formy alebo dutine vo výrobe zabráni tomu, aby ste uprostred projektu zistili, že stroj je poddimenzovaný. Nižšie uvedená tabuľka zoskupuje bežné triedy CNC hĺbiacich EDM strojov podľa rozsahu všeobecných špecifikácií.
| Trieda stroja | Veľkosť pracovnej nádrže | Maximálna hmotnosť elektródy | Presnosť polohovania |
|---|---|---|---|
| Malý | 400 x 300 x 250 mm | Do 50 kg | Plus alebo mínus 0,005 mm |
| Stredná | 650 x 450 x 350 mm | Do 150 kg | Plus alebo mínus 0,005 mm |
| Veľký | 1000 x 700 x 500 mm | Do 500 kg | Plus alebo mínus 0,008 mm |
| Extra veľké | 1500 x 1000 x 700 mm | Do 1000 kg | Plus alebo mínus 0,01 mm |
Typický pracovný postup výroby elektroerozívneho EDM
Hotová dutina vyrobená na CNC hĺbiacom EDM vo všeobecnosti prechádza rovnakou širokou sekvenciou bez ohľadu na zložitosť dielu. Nižšie uvedené fázy načrtávajú tento všeobecný tok.
- 1 Návrh a výroba elektród
- 2 Nastavenie a zarovnanie obrobku
- 3 Hrubý priesmyk
- 4 Semifinish Pass
- 5 Finish Pass
- 6 Čistenie a kontrola
Kde sa používajú EDM stroje Sinker
Presnosť a nezávislosť na tvrdosti pri práci so strojom na EDM hĺbenie z neho robí štandardnú voľbu v niekoľkých výrobných nastaveniach.
-
Formy a matrice
Vstrekovacia forma a nástroje na tlakové liatie, kde geometriu vnútornej dutiny nemožno dosiahnuť rotačným rezným nástrojom.
-
Letecké komponenty
Chladiace otvory a zložité prvky v titánových a superzliatinových dieloch, kde je bežné rezanie náročné.
-
Formy na lekárske pomôcky
Dutiny s jemnými detailmi, ktoré vyžadujú hladkú povrchovú úpravu a pevnú rozmerovú konzistenciu pri dlhých výrobných sériách.
-
Kalené nástroje a razníky
Diely razidla a matrice sú opracované po vytvrdnutí, pretože iskrová erózia nie je ovplyvnená vytvrdeným stavom materiálu.
Výber výrobcu EDM stroja na hĺbenie
Spolupráca so špecializovaným dodávateľom CNC hĺbiacich EDM strojov namiesto všeobecného predajcu obrábacích strojov má zvyčajne zmysel, keď obchod potrebuje špecifický riadiaci softvér, veľkosť nádrže alebo automatizačné funkcie. Niekoľko praktických kontrolných bodov pomáha zúžiť vyhľadávanie medzi možnosťami pre OEM hĺbiaci stroj EDM.
- Skontrolujte, či riadiaci systém podporuje vzory pohybu elektród a cykly obiehania, ktoré bude nástrojový program potrebovať.
- Skontrolujte veľkosť pracovnej nádrže a hmotnostnú kapacitu elektródy oproti najväčšiemu bloku formy alebo dutiny, ktorý sa očakáva vo výrobe.
- Skontrolujte odozvu serva a výkon riadenia medzery, pretože to ovplyvňuje, ako dôsledne sa udržiava medzera medzi iskrami počas dlhého dokončovacieho prechodu.
- Opýtajte sa na typ generátora a ako sa upravuje energia výboja medzi hrubovacím a dokončovacím prechodom.
- Pozrite sa na filtráciu a cirkulačnú kapacitu dielektrickej kvapaliny, pretože čistota kvapaliny ovplyvňuje kvalitu povrchovej úpravy a opotrebovanie elektródy.
Množstvo kupujúcich sa pozerá na čínsku základňu výrobcu elektroerozívnych strojov EDM, keď objem alebo potreby prispôsobenia narastú, a to najmä z dôvodu koncentrácie vývoja riadiaceho softvéru, konštrukcie generátora a schopnosti mechanickej zostavy v rámci jedného dodávateľského regiónu. To je tiež miesto, kde je automatický stroj na EDM hĺbenie, skonštruovaný s automatickou výmenou elektród a funkciami bezobslužného cyklu, zvyčajne najjednoduchší zdroj popri štandardných ručných dizajnoch nádrží.
Výrobné pozadie
Spoločnosť Nantong New Era Technology Co., LTD sa už viac ako 20 rokov zameriava na vývoj, navrhovanie a výrobu strojov na numerické riadenie a CNC obrábacích strojov s podporou tímu, ktorý zahŕňa vývoj technológií, výrobu a predajné služby.
- Skúsenosti 20 rokov
- Obchodný model Vývoj OEM a ODM EDM strojov
- Základná schopnosť Konštrukcia a výroba CNC obrábacích strojov
- Zariadenie Výrobné a montážne centrum
Pôsobiaci ako výrobca OEM EDM strojov a ODM EDM stroj na hĺbenie, tím spolupracuje so zákazníkmi na zosúladení konfigurácie stroja, ako je veľkosť nádrže, nastavenie generátora a riadiaci softvér, k vyrábaným dielom, pričom vychádza z prebiehajúceho vývoja v tejto oblasti s cieľom zdokonaliť dizajn stroja v priebehu času.
Čo skontrolovať pred kúpou hĺbiaceho stroja
- Pred vykonaním kompletnej objednávky požiadajte o skúšku dutiny na reprezentatívnom materiáli.
- Skontrolujte, či riadiaci softvér podporuje knižnicu elektród a schémy obežných dráh, ktoré už používajú vaše nástroje.
- Potvrďte pohyb osi a veľkosť nádrže podľa vášho najväčšieho očakávaného bloku formy, nielen vašej priemernej veľkosti dielu.
- Pozrite si, ako ľahko možno získať spotrebný materiál, ako sú filtre a držiaky elektród, pre prebiehajúcu prevádzku.
- Diskutujte o školení a podpore nastavenia pre riadiaci systém, aby bolo možné vytvárať nové programy bez dlhého učenia.
Často kladené otázky
-
Q1. Čo je to hĺbiaci EDM stroj
Stroj na EDM hĺbenie, tiež nazývaný stroj na hĺbenie alebo baranidlo EDM, tvaruje obrobok spustením vytvorenej elektródy do materiálu, zatiaľ čo opakované elektrické iskry erodujú povrch tak, aby zodpovedal tvaru elektródy.
-
Q2. Ako funguje EDM potápanie
Tvarovaná elektróda a obrobok sú ponorené do dielektrickej tekutiny a séria rýchlych elektrických výbojov medzi týmito dvoma eroduje materiál z obrobku podľa vzoru elektródy.
-
Q3. Čo je to potopenie EDM
EDM hĺbením je všeobecný názov procesu pre použitie hĺbiaceho EDM stroja na vytváranie dutín, ako sú odtlačky foriem a zápustiek, prostredníctvom riadenej iskrovej erózie namiesto rezných nástrojov.
-
Q4. Čo je ram EDM
EDM EDM je ďalším bežným názvom pre hĺbiace EDM, ktorý odkazuje na baran, ktorý poháňa elektródu smerom nadol do obrobku počas cyklu obrábania.
-
Q5. Aké materiály môžu EDM obrábať
EDM pracuje na akomkoľvek elektricky vodivom materiáli, ktorý pokrýva väčšinu nástrojových ocelí, nehrdzavejúcu oceľ, zliatiny titánu, karbid volfrámu a rôzne vodivé keramiky.
-
Q6. Môže EDM obrábať kalenú oceľ
Áno, keďže odstraňovanie materiálu prebieha skôr elektrickým výbojom než reznou silou, tvrdosť má malý vplyv na to, ako proces prebieha.
-
Q7. Môže EDM obrábať titán
Áno, zliatiny titánu sa bežne obrábajú pomocou EDM, najmä pre letecké a medicínske komponenty, kde ich húževnatosť sťažuje bežné rezanie.
-
Q8. Môže EDM rezať karbid
Áno, karbid volfrámu je bežnou aplikáciou EDM, najmä pre vložky rezných nástrojov a diely podliehajúce opotrebovaniu, kde by samotné brúsenie bolo pomalé a náročné.
-
Q9. Aké presné je EDM obrábanie
Presnosť polohovania na dobre udržiavanom hĺbiacom EDM stroji bežne spadá do rozsahu okolo plus alebo mínus 0,005 mm, hoci presná hodnota závisí od triedy stroja a nastavenia procesu.
-
Q10. Akú povrchovú úpravu môže EDM dosiahnuť
Povrchová úprava závisí od fázy obrábania, pričom hrubé prechody zanechávajú hrubšiu štruktúru a dokončovacie prechody umožňujú dosiahnuť jemný, takmer zrkadlový povrch.


Ak máte záujem o naše produkty, kontaktujte nás.
KONTAKTNÉ ÚDAJE
Nantong New Era Technology Co., LTD
- Päťhviezdičkový priemyselný park, okres Chongchuan, mesto Nantong, provincia Ťiang-su, Čína
- TEL:+86-19851302688
- E-Mail: [email protected]
Produkty
Rýchly odkaz
Mobilný terminál
NANTONG NEW ERA TECHNOLOGY CO., LTD Všetky práva vyhradené. Výrobcovia CNC obrábacích centier Čínska továreň na obrábacie centrá
